Oct 28, 2026Chain Operations
フットリングデザイン:誰も読まない食器仕様書
フットリングはプレート全体の重量を支え、スタックメイトを何年も研ぎつぶす——しかし、ほとんどの仕様書には載っていない。フットの高さ、グレージング、直径:フリートの寿命を決める静かな仕様。

フットリングデザイン:誰も読まない食器仕様書
ディナープレートを裏返してみてください。下側の無釉またはグレージングされたリング——ゲストに面しない部分で、メニューフォトには決して写らず、ほとんどの仕様書には(もしあれば)1行しか載っていない——が、今まさにフリート全体を支えています。テーブル上のプレート、棚上のスタック、そして洗浄中のラックの振動を伝えます。そして、荷物が届いた日から、下のプレートのリムに静かに研ぎつぶしてきました。
フットリングデザインは、商業用食器において最も重要な目に見えない仕様です。それを指定するチェーンはフリートを定期的に更新します;指定しないチェーンは、プレートの収納側にチップや傷が現れるという証拠に基づいて更新します——どれほど注意深いサービスをしても防げないパターンです。このガイドは、サプライヤーの生産エンジニアがフットリングを読み解く方法で読み解きます。
フットリングの実際の機能
3つの仕事、すべて構造的です:
荷重支持。フットはテーブルとの唯一の接触点です。その直径とプレート全体の幅の比率は安定性範囲を設定します——広いプレートに狭いフットは揺れ、フットが広すぎると片手で持ち上げられるようにする高さデザインを無効にします。
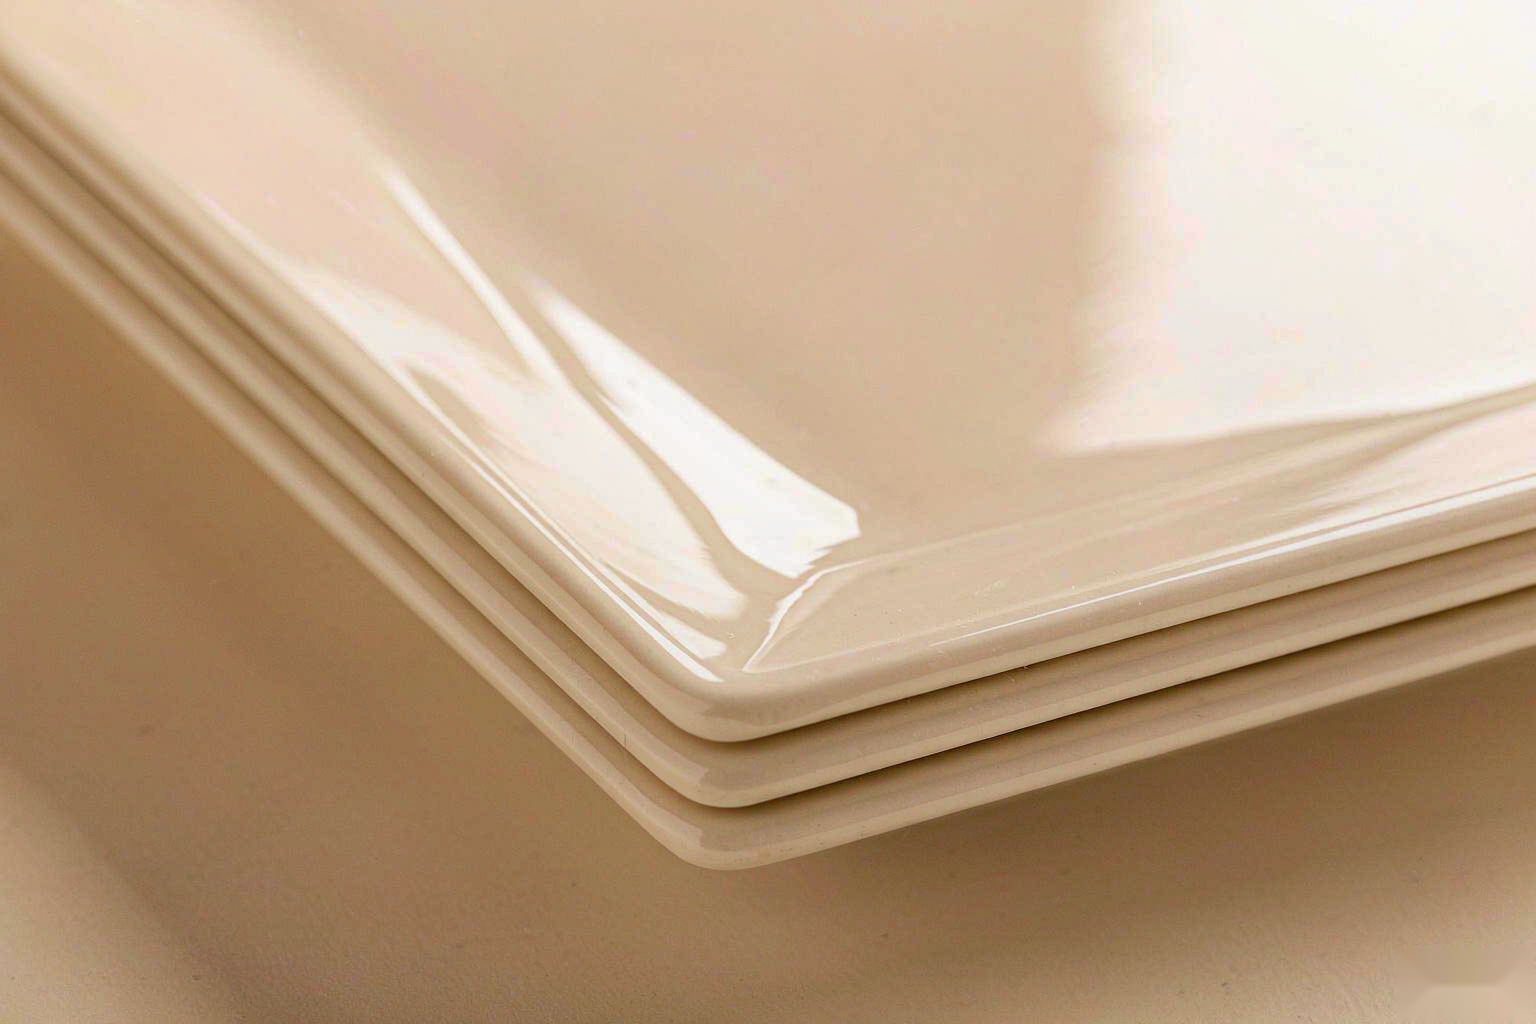
スタック分離。スタック内では、上のプレートのフットが下のプレートの食品表面またはリムの上に乗ります。そこで何をするか——滑る、研ぎつぶす、またはチップする——は、フットリングの仕上げによって決まる材料の問題です。
持ち上げ geometrie。ボウルやアジアンフォーマット、特に高さが指のクリアランスを作り出し、スタッフが熱いボウルを片手で持ち上げられるようにします。日本の器の伝統的な高いフットは、スタイルではなく人間工学です。
3つのデザイン変数
フットの高さ。テーブルからプレートの下面まで測定されます。低いフットはコンパクトにスタックし、現代的に見えます;高いフットは指のクリアランスを持ち上げ、プレートをより存在感のあるものにし、そして——ボウルでは——熱い内容物をテーブル表面から離します。アジアンフォーマットのプログラムはフットの高さを意図的に指定します;西洋のプログラムは、新しいボウルフォーマットがサーバーがきれいに持ち上げられないときに気づきます。
フットの直径。安定性の変数です。生産エンジニアリングからの作業ルール:広いプレートには比例して広いフットが必要です。広いリムのフォーマットに狭いフットがあると、ショールームのテーブルでは通っても、実際のテーブルでエッジにナイフを置くとワobbleテストに失敗します。サンプリング時には、ワobbleテストは必須です:プレートを平らな表面に置き、各エッジを押して、揺れを感じます。
フットの仕上げ。スタックメイトの運命を決める変数です。生産でのオプション:
仕上げ | スタックメイトとのグリップ | 下のプレートに残る傷 | 最適な用途 |
|---|---|---|---|
完全にグレージングされ、磨かれた | 最小限 | 無視できるほど | すべてのチェーンプログラム |
グレージングされ、磨かれていない | 低い | 時間とともに軽いスカッフィング | 受け入れ可能な第二層 |
無釉、サンディングされた | 中程度 | 研ぎつぶし、リムのマイクロチップ | スタックされたフリートでは避ける |
無釉、粗い | 高い | 数ヶ月内に見える損傷 | 不適格 |
仕上げの列が、視覚的に同一の2つのプレートが全く異なる方法で経年劣化する理由です。研ぎつぶしのメカニズムは単純です:無釉セラミックがグレージングされたセラミックに対し、重量をかけ、ディッシュラックで振動させると、ラピダリーセットアップになります。下のプレートは、その最も脆弱な点、リムで——破壊的に——磨かれています。
スタックテスト:数年を予測する5分間
受入ベイと最初の記事レビューに属する検証プロトコル:
1. スライドテスト。8〜10個のサンプルをスタックします。スタックを滑らかにテーブルの上を2回滑らせます。ラーキングライトの下で下のプレートのリムを検査します。 Gentle slideからのスクラッチやマイクロチッピングは、数千のラックサイクルで複合化します——バッチを拒否します。 2. ワobbleテスト。各サンプルを平らな表面に置き、反対側のエッジを押します。揺れるフットがある場合は、ゲスト向けサービスに失敗します。 3. 指テスト。各フットリングを一周する指を動かします。感じられる粗さは、スタックメイトに作用する粗さです。 4. テープテスト(任意ですが決定的)。低粘着性のペインターテープをフットリングの周りに押し付け、取り外して検査します——無釉フットが落とすゴミを集めます。
スタックテストを標準の受入ストップに採用するチェーンは、収納側の損傷を開始前に防ぎます——そして、フィードバックがチェーンを上に伝わるため、サプライヤーが保持するべき仕様を与えます。
フットリングとディッシュルーム
フットの3番目の寿命は洗浄中に起こります。フットリング内部は食品汚れを捕捉し、どのプレートでも最も洗いにくいゾーンです——フットのデザインがスプレーが届くかどうかを決定します。深く狭いフットウェルはデブリと洗浄水を保持し、浅く開いたフットは両方を放出します。高容量操作では、これは検査時のフットゾーンのスポット頻度として現れます——テーブルウェアデザインの根本原因を持つディッシュルームのパターンです。
ラックはそれを乗算します:ラックに立っているプレートは、フットリングをラックピンと隣接するリムに当てます。磨かれたグレージングされたフットはラックを生き延びます;粗いフットは触れる隣人を損傷させます。完全なリムとフットのペアリングは、私たちのリムプロファイルガイドでカバーされています——2つの仕様は1つのシステムです。
仕様書の作成
フットリングを紙上で現実のものにする行项目:
フットの高さミリメートル単位、フォーマットクラスごと(プレート、ボウル、アジアンフォーマット)
フットの仕上げ: "完全にグレージングされ、磨かれた"——重要なフレーズ
安定性要件: 平らな表面でワobbleテストに合格
スタック動作: グentle slideテストでスタックメイトに傷をつけずに合格
サプライヤーはこれらの行に応答します、なぜならそれらは生産チェック可能だからです。このように指定されたフットリングは、正しく作るのに余分なコストはかかりません——唯一の費用は、全く指定されなかったフリートをやり直すことです。
よくある質問
なぜ高価なプレートに無釉のフットがあるのですか?ファインダイニングの磁器の伝統は、無釉のフットを本物らしさのために保持していました——低スタック、手洗いサービスで。ディッシュラックチェーンフリートに翻訳すると、同じフットが研ぎつぶしツールになります。文脈が仕様を定義します。
購入後、無釉のフットを磨くことはできますか?一部のオペレーターは、シリコンカーバイドペーパーでフットを手磨きします。それは研ぎつぶしを減らしますが、グレージングされた、磨かれた生産仕上げには決して匹敵しません——そしてそれは永遠の労働です。代わりに正しく指定してください。
メラミン製品にもこの問題がありますか?メラミンフットは成形されており、通常は滑らかであるため、研ぎつぶしは最小限です——フォーマットのフットの問題は、代わりにワープ関連の着席です。スタックテストは両方の材料の悪いアクターをキャッチします。
ボウルのフットはどのくらい高くするべきですか?満杯のボウルで片手で持ち上げられる十分な高さ——実際には、サンプリング時に実物のポーション重量で手で検証してください。アジアンフォーマットのボウルは、まさにこの持ち上げのために高いフットを持ちます。
フットの損傷に対する最速のフリート監査は何ですか?サービスから20枚のランダムなプレートを引きます。ラーキングライトの下でリムを検査し、片側の三日月形のスクラッチやマイクロチップを探します——収納中のフットリング研ぎつぶしの署名です。見つけたら、仕様のギャップはすでにお金をかけています。